
Nákvæmni á nanómetrastigi í afar nákvæmum búnaði kemur að helmingi frá grunnefnum og vinnsluferlum og að helmingi frá fáguðum samsetningartækni. Með mikilli þéttleika, lágri aflögun og sterkri truflunarvörn þjóna ZHHIMG afar stöðugum granítgrindum sem kjarnaburðarvirki fyrir háþróaðan búnað í hálfleiðurum, nákvæmni mælifræði og leysigeislaskoðunargeiranum. Engu að síður er granít með mikla stífleika og mikla nákvæmni. Það er nákvæmnisíhlutur með háum þolmörkum. Sérhver minniháttar frávik í rekstri, umhverfistruflanir eða ójafn álag við samsetningu mun beint vega upp á móti nákvæmninni sem náðist í fyrri vinnslu og valda óafturkræfum vandamálum eins og viðmiðunarfráviki, flatneskju utan þolmarka og langtímaaflögun. Ólíkt samsetningu venjulegra vélrænna hluta einbeitir samsetning ZHHIMG afar stöðugra granítgrinda sér ekki að einföldum mótun með því að sameina hluta, heldur á nákvæmni varðveislu, spennulosun, truflunarvörn og viðmiðunarstöðugleika. Þessi grein útskýrir sérstakar varúðarráðstafanir við samsetningu út frá fimm kjarnaþáttum: samsetningarumhverfi, spennustýringu, rekstrarforskriftum, nákvæmri kvörðun og vernd eftir samsetningu, til að hámarka varðveislu afar stöðugra nákvæmniseiginleika ZHHIMG granítgrinda.
1. Hafðu strangt eftirlit með stöðugum hita og ryklausu samsetningarumhverfi til að forðast nákvæmnistap
Umhverfisbreytur eru helsti faldi þátturinn sem hefur áhrif á nákvæmni samsetningar. Nákvæm samsetning granítgrinda krefst mun strangari aðstæðna á staðnum en hefðbundin vélræn samsetning. Flestar ósýnilegar nákvæmnisbreytingar eru af völdum sveiflna í hitastigi og rakastigi, örtitrings og mengunar á yfirborði ryks, frekar en handvirkra mistaka.
Það er bannað að framkvæma samsetningu við ójafnvægi í hitastigi. Þrátt fyrir framúrskarandi hitastöðugleika svarts graníts frá ZHHIMG, valda stórar rammar samt sem áður litlum aflögunum við staðbundna hitamismun. Öllum granítíhlutum, málmfestingum og samsvarandi hlutum verður að setja í fagmannlega vinnustofu við stöðugt hitastig í meira en 24 klukkustundir við stöðuga hitastigsjöfnun fyrir samsetningu, til að jafna heildarhitastigið og koma í veg fyrir ranga samsetningu vegna mismunandi hitaþenslustuðla ólíkra efna. Vinnuumhverfið verður að viðhalda stöðugu staðlaðu hitastigi og miðlungs rakastigi til að koma í veg fyrir að hitageislun, truflanir á loftflæði og oxun málma hafi áhrif á nákvæmni samsetningar.
Ryklaus og titringsvörn er nauðsynleg í öllu ferlinu. Nanóviðmiðunarfletir ZHHIMG granítgrindanna eru afar viðkvæmir fyrir smáum ögnum. Örsmá ryk, olíublettir og óhreinindi valda lélegum passabilum og flatneskjuvillum, sem hefur alvarleg áhrif á nákvæmni búnaðarins síðar. Öll samsetningarferli verða að fara fram í sérstöku ryklausu samsetningarverkstæði. Á sama tíma verður samsetningarsvæðið að treysta á faglegar höggheldar skurði og sjálfstæða titringseinangrandi undirstöður til að einangra titring í verkstæðinu, forðast frávik í röðun og ófullkomna uppsetningu við nákvæma tengitengingu.
2. Fylgið meginreglunni um núllspennusamsetningu til að útrýma áhættu á aflögun sem eftir stendur.
Kjarnasamkeppnishæfni ZHHIMG afar stöðugra granítgrinda liggur í langtíma víddarstöðugleika og núll viðmiðunarrek. Leifarspenna við samsetningu er aðalástæða fyrir nákvæmnihömlun síðar og burðarvirkisaflögun. Granítefnið er mjög stíft og brothætt; það getur ekki losað spennu með plastaflögun eins og málmefni. Óviðeigandi samsetningarkraftur mun mynda innri leifarspennu, sem losnar hægt við langtíma notkun búnaðarins og leiðir til nákvæmnibilunar.
ZHHIMG innleiðir stranga staðla fyrir núllspennu samsetningar: jafnt álag, frjáls röðun og engin þvinguð þrýstingur. Fyrir stóra gantry ramma, ofurlanga rúmramma og samsettar splæsingarbyggingar eru ofbeldisfull hamar, þvinguð einpunkts læsing og þvinguð kvörðun stranglega bönnuð. Öll samskeyti verða að passa náttúrulega, með sléttleika og lóðréttu stillingu kvörðuð fyrirfram til að tryggja jafna spennudreifingu. Boltafestingar nota skásetta hópun og smám saman hertingu til að koma í veg fyrir einhliða spennuþéttni sem veldur öraflögun.
Fyrir stórar granítgrindur með miklum tonnum eru fjölpunkta jafnvægislyftingar og hljóðlátir stöðugir lyftibúnaður notaðir til að koma í veg fyrir hallandi álag og tafarlaus höggálag. Öll tengi- og staðsetningarferli eru fínstillt hægt með nákvæmum mælitækjum til að útrýma eftirstandandi samsetningarálagi í grundvallaratriðum og viðhalda langtíma nákvæmni stöðugleika ZHHIMG afar nákvæmra granítbygginga.
3. Staðlaðu nákvæma þrif og fylgihlutasamræmingu til að vernda viðmiðunarnákvæmni
Í samsetningartilfellum með mikilli nákvæmni ráða yfirborðshreinleiki og nákvæmni í samsetningu fylgihluta beint gæðum lokasamsetningarinnar. Fínleg óhreinindi og ósamræmi í venjulegri vélrænni samsetningu geta orðið banvænir nákvæmnisgallar fyrir ZHHIMG nanó-granítgrindur.
Fyrir samsetningu verða allir viðmiðunarfletir, festingarfletir, skrúfgöt og festingargróp ZHHIMG granítgrindanna að gangast undir faglega ryklausa nákvæmnishreinsun til að fjarlægja slípun, fínt ryk og olíumengun að fullu. Ætandi hreinsiefni eru bönnuð. Nákvæmar fletir verða að vera verndaðir gegn aukamengun og bein snerting við viðmiðunarfleti er bönnuð til að koma í veg fyrir að fita og svitaleifar skemmi flatt yfirborð.
Allir stuðningspinnar, festingar og þéttingar verða að standast nákvæmnisskoðun fyrir samsetningu til að tryggja samræmi við þolmörk ZHHIMG granítgrindanna. Slitnir, aflagaðir eða óstaðlaðir fylgihlutir eru bannaðir. Jafn og villulaus uppsetning á hverjum samsetningarstað tryggir jafnvægi í krafti og kemur í veg fyrir halla og staðbundna aflögun af völdum ósamræmis við fylgihluti. 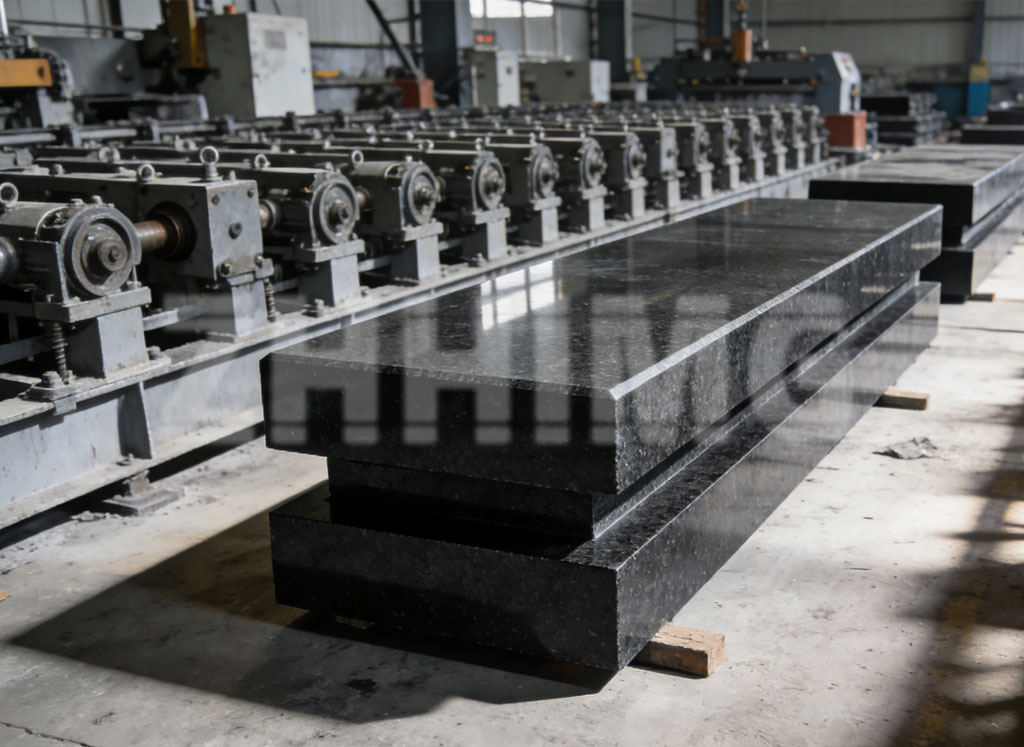
4. Innleiða stigbundna nákvæmniskvarðanir til að ná fullum stöðlum
Samsetning á afar stöðugum granítgrindum frá ZHHIMG er í raun ferli nákvæmrar endurbyggingar og viðmiðunarlásunar, frekar en einföld vélræn splæsing. Fjölstaðlað stigveldis kvörðun er kjarninn í ábyrgðinni fyrir langtíma nákvæmni búnaðar.
Eftir forsamsetningu og festingu verða grindurnar að standa kyrrstæðar til að losa um spennu. Eftir að burðarvirkið er orðið alveg stöðugt verður framkvæmd nákvæmnisskoðun og kvörðun. ZHHIMG notar fyrsta flokks alþjóðlega mælitæki og er í samræmi við DIN, ASME, JIS, GB og aðra alþjóðlega mælifræðilega staðla. Það kannar flatneskju, samsíða stöðu, hornréttni og beina línu í hlutum og mörgum punktum til að útrýma nákvæmum blindpunktum. Öll kvörðunargögn má rekja til innlendra og alþjóðlegra mælifræðilegra stofnana.
Kvörðunarferlið fylgir meginreglunni um örstillingu og endurtekna sannprófun. Stórfelld einskiptis leiðrétting er bönnuð til að koma í veg fyrir nákvæmnisskemmdir afleiddar af öðrum toga. Aðeins eftir að allir rúmfræðilegir nákvæmnisvísar uppfylla að fullu staðla fyrir afar nákvæman búnað er hægt að staðfesta að samsetningin sé hæf.
5. Strang verndun fullunninna vara og aðlögun að vinnuskilyrðum fyrir langtíma stöðugan rekstur
ZHHIMG afar stöðugir granítgrindur eru með mikla slitþol og tæringarþol, en eru viðkvæmar fyrir árekstri, rispum og mikilli álagi. Verndun eftir samsetningu og villuleit í vinnuskilyrðum eru lykilatriði til að tryggja nákvæmni samsetningar og lengja endingartíma.
Eftir kvörðun skal vernda alla nákvæmnisviðmiðunarfleti gegn ryki, rispum og árekstri við síðari uppsetningu og gangsetningu búnaðarins. Á sama tíma eru höggdeyfandi stuðningar og láréttir fótspúðar nákvæmlega stilltir til að jafna heildarálag rammans, einangra truflanir frá örtitringi í iðnaði og aðlagast langtíma stöðugum rekstrarskilyrðum verkstæðis.
Óheimilt er að nota fullar samsetningar strax. Sanngjarnt innkeyrslu- og spennulosunarferli er frátekið, með loka nákvæmniprófun fyrir formlega afhendingu og notkun. ZHHIMG fylgir alltaf skuldbindingu fyrirtækisins um að svindla ekki, leyna ekki hlutum og blekkja ekki, og tryggir að hver samsettur granítgrind haldi afar miklum stöðugleika og samræmdri nákvæmni, sem veitir áreiðanlegan viðmiðunarstuðning fyrir alþjóðlegan háþróaðan afar nákvæman greiningar- og vinnslubúnað.
Birtingartími: 28. september 2026