
1. Munurinn á hráefnisstaðli: blandaður lágþéttni steinn vs. sigtaður háþéttni hreinn svartur granít
Venjulegir graníthlutar á markaðnum nota aðallega blönduð steinefni með ósamræmanlegum uppruna, blönduðum steinefnum og lausri áferð. Sumir framleiðendur nota jafnvel marmara í staðinn til að lækka kostnað. Slík efni hafa lágan eðlisþyngd, ójafna innri uppbyggingu, mikla vatnsupptöku og lélega hitaþol. Þó að hægt sé að pússa þau til að uppfylla grunnstaðla um flatnæmi, eru þau viðkvæm fyrir öraflögun og nákvæmnibreytingum eftir langtímanotkun.
Allir stöðugir graníthlutar í búnaðarflokki nota stranglega hreint svart granít með mikilli þéttleika með stöðugu steinefnafasa og þéttri kornbyggingu. Óunni steinninn er sigtaður lag fyrir lag til að fjarlægja lausar æðar, porous hluta og mjúk óhreinindi. Heildarþéttleikinn er einsleitur og langt umfram venjuleg steinefni, sem veitir grundvallarstífleika í uppbyggingu og langtíma rúmfræðilegan stöðugleika fyrir nákvæmnisbúnað.
2. Munur á meðferð við innri streitu: engin öldrunarmeðferð samanborið við öldrun með margs stigs streitulindrun
Flestar venjulegar granítvörur gangast aðeins undir einfalda skurð og yfirborðsslípun án faglegrar spennulosunar. Steinninn heldur áfram að halda í mikla innri spennu sem myndast við námuvinnslu og vinnslu. Eftir uppsetningu og notkun losnar leifarspennan hægt og rólega vegna áhrifa frá hitastigsmun í verkstæði og vélrænum titringi, sem leiðir til ósýnilegrar aflögunar, flatneskju og óstöðugra mæligagna.
Graníthlutar í búnaðarflokki verða að gangast undir stöðluð fjölþrepa öldrunarmeðferð, þar á meðal náttúrulega öldrun og hermt titringsöldrun. Langtíma spennulosunarferlið útrýmir algjörlega innri ójafnvægisálagi og tryggir að burðargeómetrið helst óbreytt í langan tíma, jafnvel í stöðugum titrings- og hitastigsbreytingum á vinnustað.
3. Munur á framleiðsluumhverfi: venjuleg verkstæðisvinnsla samanborið við nákvæmnisverkstæði með stöðugu hitastigi og titringseinangrun
Venjuleg granítvinnsla fer fram í venjulegum iðnaðarverkstæðum án stöðugrar hitastýringar og titringseinangrunar. Titringur í jörðu, sveiflur í loftflæði og hitastigsbreytingar valda lúmskum villum í malaferlinu. Þessi falda villur sjást ekki sjónrænt en hafa stöðug áhrif á nákvæmni búnaðarins við raunverulega notkun.
Fagleg frágangur, samsetning og prófanir á graníti í gæðaflokki fara fram í 10.000 fermetra verkstæði sem er ryklaust og vinnur með stöðugu hitastigi og rakastigi. Ofurþykkt, hart steinsteypugólf og titringsdeyfandi skurðir í kring einangra á áhrifaríkan hátt utanaðkomandi titringstruflanir. Verkstæðið er búið hljóðlátum hreyfikerfum og viðheldur stöðugu og nákvæmu umhverfi sem tryggir að nákvæmni vinnslunnar og prófunargögn hvers íhlutar séu rétt, skilvirk og endurtekningarhæf. 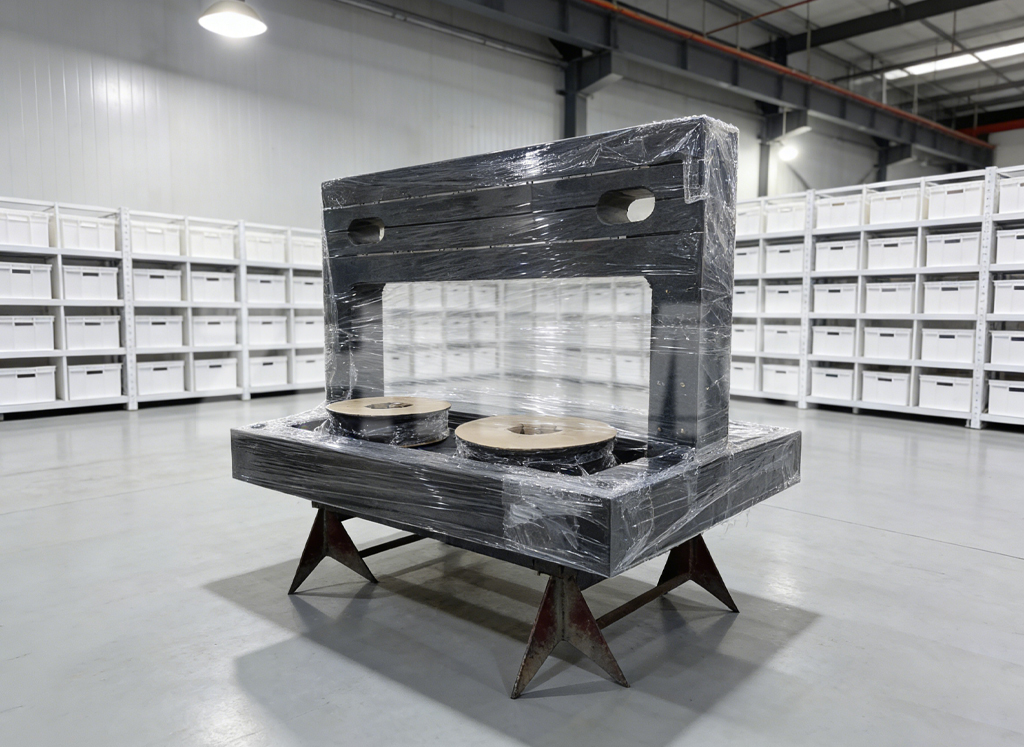
4. Munur á prófunarstaðli: einföld greining vs. nákvæmniskvarðun með fullum staðli
Venjulegir granítframleiðendur nota aðeins einföld mælitæki til að skoða flatneskju og skortir kerfisbundnar nákvæmnisprófanir. Prófunargögnin hafa enga áreiðanlega kvörðunarheimild og eru ekki rekjanleg, sem leiðir til ósamræmis í nákvæmni vörunnar og óáreiðanlegs stöðugleika framleiðslulotunnar.
Íhlutir úr graníti í búnaðarflokki eru notaðir fyrsta flokks prófunarbúnaðar, þar á meðal þýskra Mahr-mæla, japanskra Mitutoyo-nákvæmnisprófara, svissneska WYLER-rafeindavog og breska Renishaw-leysigeislamæla. Öll mæligögn eru kvörðuð af innlendum og svæðisbundnum mælifræðistofnunum og eru í fullu samræmi við alþjóðlega staðla eins og DIN, ASME, JIS, GB og BS. Fullkomin rekjanleg prófunarkerfi tryggja að hver nákvæmnisvísitala vörunnar sé sönn, stöðug og viðurkennd á alþjóðavettvangi.
5. Munur á tæknilegri handverksmennsku: eingöngu vélræn slípun samanborið við handvirka nanó-nákvæma fægingu + hefðbundna fagmenntun
Venjuleg granítvinnsla byggir eingöngu á vélrænni slípun og skortir fínar handvirkar leiðréttingar og reynslubundna villuleiðréttingu. Ferlið er einfalt og getur ekki útrýmt smávægilegum byggingargöllum sem orsakast af mismunandi áferð steins.
Fagleg framleiðsla á graníti í tækjum sameinar nákvæma CNC-búnað og áratuga reynslu af handvirkri slípun. Allir tæknimenn fá langtíma stöðlaða þjálfun í alþjóðlegum mælistöðlum. Reyndir slípunmeistarar geta stjórnað efnisfjarlægingu á míkrónastigi nákvæmlega og náð nanó-flatnsniðleika sem hrein vélræn vinnsla getur ekki náð, sem bætir verulega stöðugleika og samræmi hágæða nákvæmnisíhluta.
6. Munurinn á hæfni verksmiðjunnar og rannsóknum og þróun: óvottaðar litlar verkstæði samanborið við staðlaðar alþjóðlegar hágæðaframleiðendur
Venjulegar granítvinnsluverksmiðjur skortir alhliða alþjóðleg stjórnunarkerfisvottanir og sjálfstæð hugverkaréttindi, með óstöðugri ferlastjórnun og ekkert stöðlað gæðaeftirlitskerfi.
Sem leiðandi framleiðandi á afar nákvæmum granít- og nákvæmnisíhlutum með ISO9001, ISO14001, ISO45001 og CE vottun, hefur ZHHIMG skráð meira en 20 alþjóðleg einkaleyfi og vörumerki í Evrópu, Ameríku og Suðaustur-Asíu. Fyrirtækið á í langtíma og ítarlegu samstarfi við heimsþekkta háskóla og mælifræðistofnanir og fínstillir stöðugt vinnslutækni og prófunaraðferðir. Staðlað fyrirtækjastjórnun, strangar gæðastefnur og viðskiptamiðaðar skuldbindingar um núll blekkingar tryggja að allar afhentar vörur viðhaldi stöðugri nákvæmni á búnaðarstigi.
7. Munur á afköstum forrita: skammtíma flatleiki samanborið við langtíma stöðuga viðmiðunarafköst
Venjulegir graníthlutar geta aðeins uppfyllt tímabundnar kröfur um flatneskju og eru aðeins hentugir fyrir lág-nákvæma greiningu og venjuleg vélræn stuðningsaðstæður. Þeir geta ekki aðlagað sig að há-nákvæmum sviðum eins og hálfleiðurum, leysivinnslu með mikilli nákvæmni og nýjum orkuprófunum.
Stöðugir graníthlutar í búnaðarflokki eru sérstaklega þróaðir fyrir afar nákvæmar iðnaðaraðstæður og eru mikið notaðir í CMM hnitmælingavélum, AOI sjónskoðun, XRAY greiningu, hálfleiðarabúnaði, línulegum mótorpöllum, nákvæmum leysibúnaði og nýjum orkuprófunarbúnaði. Þeir viðhalda afar miklum stöðugleika, titringsþoli og nákvæmni í langan tíma og verða ómissandi nákvæmniviðmið í nútíma afar nákvæmni iðnaði.
Niðurstaða
Bilið á milli venjulegra graníthluta og stöðugra graníthluta í búnaðargæða endurspeglast ekki í flatleika yfirborðsins, heldur í gæðum hráefnisins, spennumeðhöndlun, framleiðsluumhverfi, rekjanleika prófana, tæknilegri handverksmennsku og stöðluðum verksmiðjustyrk. Fyrir framleiðslu á hágæða nákvæmum búnaði getur aðeins stranglega skimað, fullkomlega eldrað, nákvæmlega prófað og fagmannlega unnið granít í búnaðargæðagæða tryggt langtíma stöðugan rekstur nákvæmnibúnaðar.
Sem framleiðandi á afar nákvæmum íhlutum í heimsklassa fylgir ZHHIMG alltaf ströngum nákvæmnisframleiðslustöðlum, útrýmir óæðri venjulegum steinefnum frá upprunanum og veitir alþjóðlegum viðskiptavinum sannarlega stöðuga, nákvæma granítbyggingarhluta og mælikvarða í búnaðarflokki.
Birtingartími: 10. ágúst 2026