
Á sviði nákvæmnisvinnslu með CNC vega margir framleiðendur búnaðar saman steypujárns- og granítgrunna. Algeng spurning sem verkfræðingar spyrja: hversu mikla aukningu á nákvæmni vinnslu er hægt að ná með því að skipta út hefðbundnum steypujárnsgrunnum fyrir granítgrunna? Það er engin föst tala fyrir nákvæmniaukningu. Hún fer eftir sveiflum í umhverfishita, skurðarhita, titringi og stærð vinnustykkisins. Hins vegar fjarlægja grundvallarkostir granítgrunna nokkra flöskuhálsa sem takmarka nákvæmni CNC.
Steypujárnsgrunnar hafa meðfædda galla. Málmar hafa háa varmaþenslustuðla. Hiti sem myndast við stöðuga skurð á spindlinum og hitabreytingar milli dags og nætur í verkstæðum veldur þenslu og samdrætti grunnsins, sem leiðir til reks á uppruna vélarinnar. Þar að auki ber steypujárn auðveldlega með sér titring. Lítilsháttar titringur frá skurðinum færist að verkfærisoddinum og skilur eftir sig merki á fullunnum yfirborðum. Ónóg öldrun leiðir einnig til hægfara aflögunar með tímanum. Uppsafnaðar villur takmarka venjulega hagnýta nákvæmni hefðbundinnar CNC vinnslu innan míkrómetrasviðsins, sem gerir vinnslu á undirmíkrómetra erfiða.
Eftir að CNC vélar taka upp ZHHIMG nákvæmnis granítgrunna, byrja umbætur á hitastöðugleika. Valið svart granít með mikilli þéttleika hefur afar lágan hitaþenslustuðul. Stærðarbreytingar þess eru í lágmarki við skurðhita og breytingar á umhverfishita, sem dregur verulega úr staðsetningarvillum af völdum hitadrifts. Við eins hitabreytingar getur hitaaflögun granítgrunna minnkað um meira en 70% samanborið við steypujárnsgrindur. Uppruni vélarinnar helst stöðugur í langan tíma, sem dregur úr tíðum stillingum á frávikum og endurstillingum.
Titringsdeyfing er önnur mikilvæg uppfærsla. Granít hefur framúrskarandi innbyggða dempunargetu sem gleypir fljótt titring frá hraðsnúningi snúnings og verkfæraskurðar til að bæla niður ómun. Með vel stjórnaðri titringi fylgir hreyfing verkfæraoddsins fræðilegri leið nákvæmar, yfirborðsáferð vinnustykkisins batnar og nákvæmni útlínanna eykst. Fyrir nákvæma vinnslu á mótum, sjóntækjum og hálfleiðurum verður ávinningurinn af titringsminnkun sérstaklega áberandi.
Þrátt fyrir þetta er nákvæmnisaukningin mismunandi eftir vinnuskilyrðum. Í venjulegum verkstæðum með óstöðugu hitastigi eykur skipti yfir í granítgrunn venjulega nákvæmni endurtekinnar staðsetningar og nákvæmni útlína um 30% til 50%. Í hitastýrðum verkstæðum fyrir nákvæma CNC vinnslu getur stöðug nákvæmnisaukning farið yfir 60%, sem gerir kleift að vinna á undirmíkrómetra nákvæmni. Það skal tekið fram að granítgrunnurinn þjónar sem undirstaða betri nákvæmni. Lokaniðurstöður vinnslu eru enn háðar hágæða leiðsögubrautum, línulegum mótorum, nákvæmum ristum og réttri samsetningu. 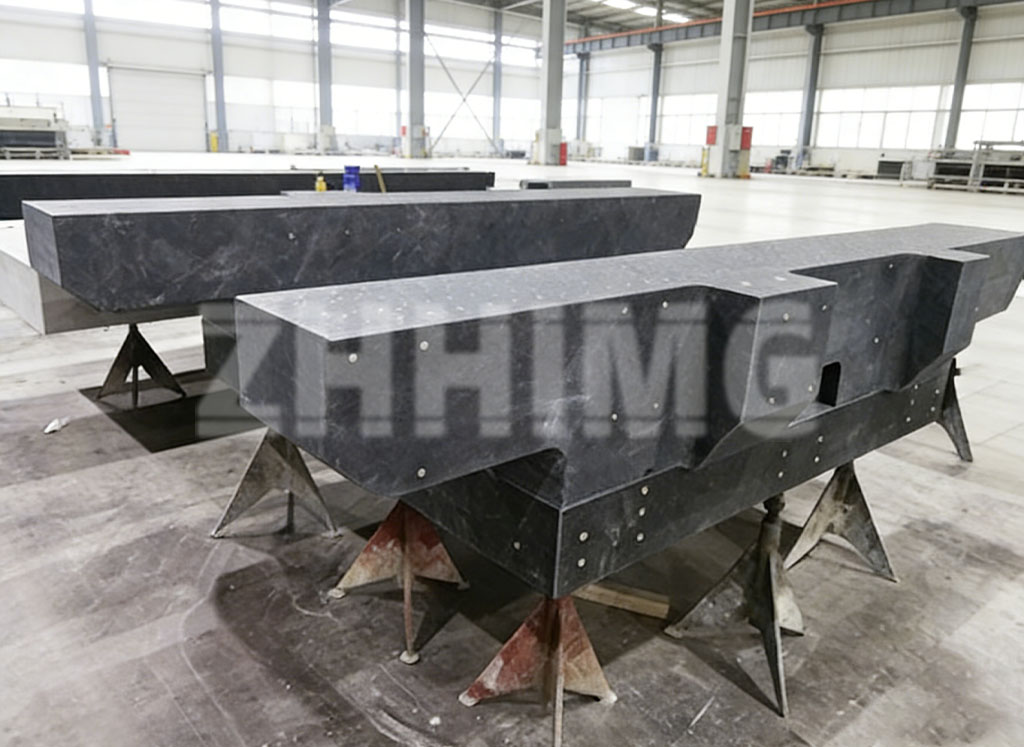
Auk þess að auka nákvæmni strax er langtímastöðugleiki annar áberandi þáttur í granítbotnum. Fullþroskað granít hefur losað innri spennu. Ólíkt steypujárni skríður það varla með tímanum. Rúmfræðileg lögun botnsins helst stöðug jafnvel eftir ára notkun. Nákvæmni brotnar niður mun hægar en hefðbundin málmbotn, sem dregur úr viðhalds- og endurkvörðunarkostnaði á síðari stigum þjónustu.
ZHHIMG er búið fullkomnu framleiðslutækni fyrir graníthluti og alþjóðlegum mælitækjaskoðunartólum og býður upp á sérsniðna, samþætta granítgrunna og gantry-grindur fyrir ýmsar CNC-vélar, allt frá litlum nákvæmnisgrafarvélum til stórra gantry-CNC-kerfa. Fleiri og fleiri framleiðendur nákvæmnibúnaðar taka upp granítgrunnlausnir. Þeir nýta sér náttúrulega eiginleika efnisins til að draga úr hita- og titringsvillum við upptök og opna fyrir alla möguleika CNC-búnaðar.
Birtingartími: 18. september 2026