
Þegar framleiðendur nota nákvæman CNC búnað lenda þeir oft í vandræðum þar sem staðlaðar vélarrúm passa ekki við heildarbyggingu vélarinnar. CNC vélar eru mjög mismunandi að uppsetningu, hreyfisviði, samsetningarviðmótum og álagsdreifingu. Bein kaup á almennum undirstöðum leiðir oft til ósamræmdra festingarhola, ójafnvægis í þyngdarpunkti og ósamhæfðra samsetningaryfirborða. Margir búnaðarframleiðendur verða að gera málamiðlanir varðandi burðarvirki, sem að lokum fórnar nákvæmni og langtímastöðugleika. Sérsniðnar CNC granítundirstöður eru hannaðar til að passa við upprunalegu hönnun vélarinnar, sem nýtir að fullu efnislega kosti granítsins og uppfyllir uppsetningarkröfur fyrir fjölbreytt úrval af nákvæmum CNC búnaði.
1. Takmarkanir á stöðluðum grunnum takmarka hönnunarfrelsi fyrir nákvæmnisvélar
Fjöldaframleiddir granítgrunnar á markaðnum nota fast sniðmát fyrir mál, göt og raufar, sem henta aðeins fyrir fáar almennar gerðir. Þegar framleiðendur þróa nýjar nákvæmar CNC vélar, gantry vinnslustöðvar, leturgröftur eða sérstakar CNC skoðunarvélar, passa staðlaðar vörur sjaldan við heildarlausnina. Að breyta stöðluðum grunnum skapar nýja áhættu. Aukaborun og skurður á staðnum veldur auðveldlega álagi á stein og skemmir viðmiðunarflöt, sem veldur staðbundinni aflögun grunnsins. Þvingun aðlögunar á vélfestingum til að aðlagast grunninum breytir heildarþyngdarpunktinum og magnar titring og hitauppstreymi. Í krefjandi notkun eins og hálfleiðaravinnslu og frágangi á ljósleiðurum, munu minniháttar frávik af völdum slíkra málamiðlana draga beint úr afköstum vélarinnar.
2. Sérstillingar fyrir allan hringrásina í samræmi við rökfræði vélsamsetningar
Sérsniðnir granítgrunnar frá ZHHIMG geta verið notaðir strax í upphafi hönnunar vélarinnar, í stað þess að vinna einfaldlega úr steini samkvæmt teikningum. Byggt á þrívíddarvélamódelum viðskiptavina, skoðum við ítarlega þyngd spindils, skipulag leiðarbrauta, staðsetningu leiðarskrúfa, álag á vinnuborð, kapalrásir, útskurði og lyftipunkta til að hanna samþættar grunnvirki. Sérsniðin ná yfir útlínur, T-raufar, staðsetningargöt fyrir pinna, skrúfgöt fyrir festingar, gegnboranir, léttir og viðmiðunarfleti. Öll göt, rásir og viðmiðunarfletir eru frágengin í hitastýrðu og titringseinangruðu verkstæði. Rúmfræðileg nákvæmni er tryggð fyrir afhendingu. Viðskiptavinir geta fest leiðarbrautir, línulega mótora, sjónvogir og vinnuborð beint án þess að þurfa að slípa eða bora á staðnum, til að forðast nákvæmnisskemmdir af völdum vinnslu á staðnum.
3. Víðtæk samhæfni fyrir margar gerðir af nákvæmum CNC búnaði
Sérsniðnar lausnir bjóða upp á sterka aðlögunarhæfni fyrir nákvæmar CNC vélar með mismunandi uppbyggingu og hreyfisvið. Þær passa í litlar nákvæmnisgrafarvélar, lóðréttar CNC vélar, gantry vinnslumiðstöðvar, sérstakan CNC borbúnað, afar nákvæmar CNC kvörn og sérsniðnar CNC skoðunarvélar. Hvort sem vélin er með stutta hreyfiferð með léttum álagi eða langa hreyfiferð með þungum gantry byggingum, er hægt að fínstilla byggingarlega háþéttni svart granít eyður í samræmi við álagskröfur. Fyrir vélar með langa hreyfiferð fínstillum við grunnþversnið og rifjauppsetningu til að vega og meta stífni og þyngd. Fyrir litlar háhraða CNC vélar er forgangsraðað titringsdeyfingu og viðmiðunarflatneskju til að henta háhraða örskurði. 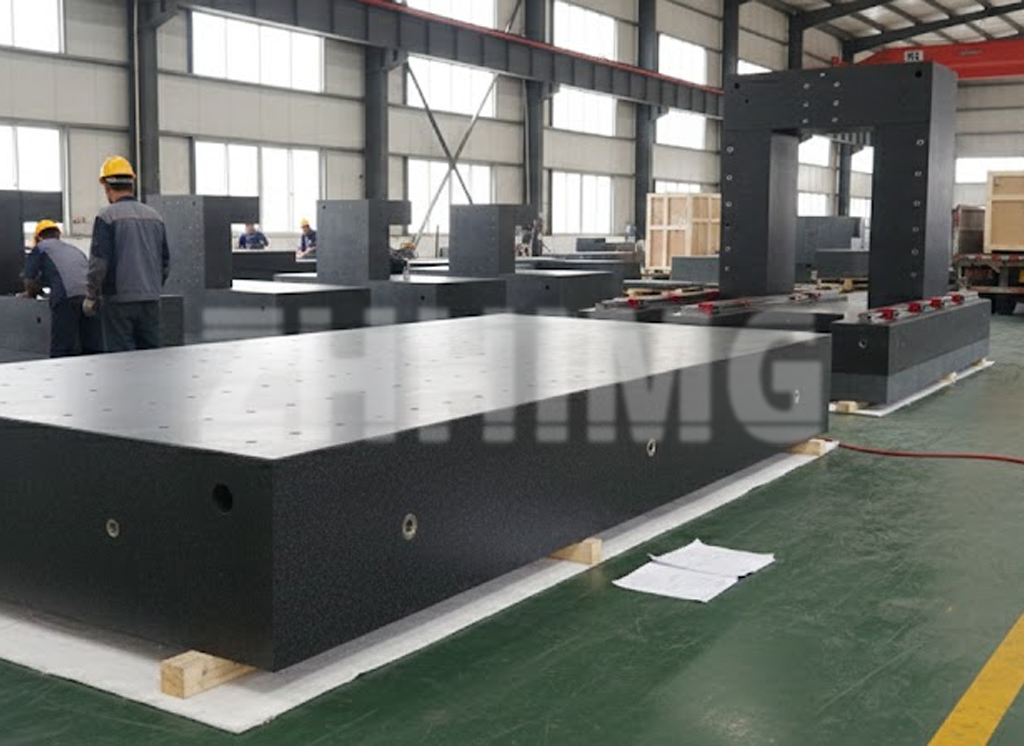
4. Sérstilling fer lengra en aðlögun víddar, heldur jafnar nákvæmni, stöðugleika og þægindi við uppsetningu.
Margir gera ráð fyrir að sérsnið breyti einungis lengd, breidd og þykkt. Sönn nákvæm sérsnið verður að taka tillit til öldrunar efnis, vinnsluumhverfis og samsetningarviðmiða. Úr efnum er hægt að gangast undir margar öldrunarferla til að losa um innri spennu í steininum og koma í veg fyrir aflögun eftir vinnslu. Fínvinnsla og yfirhalning eru framkvæmd í titringseinangruðum verkstæðum með stöðugum hita til að tryggja flatneskju, samsíða og rétthyrning grunnviðmiðunarflata. Við áskiljum einnig lyftivirki, jöfnun boltastöðu og pláss fyrir flísafjarlægingu og kapalleiðsögn í samræmi við samsetningarferla viðskiptavina. Fyrir sendingu eru fullunnar vörur skoðaðar að fullu með alþjóðlegum mælitækjum. Öll viðmiðunarfletir og vikmörk holustöðu eru staðfest. Þegar búið er að afhenda viðskiptavinum uppfyllir einskiptis samsetning hönnunarviðmið og styttir verulega gangsetningartíma vélarinnar.
5. Hagnýtur ávinningur fyrir vélaframleiðendur
Fyrir framleiðendur CNC-búnaðar opna sérsniðnir granítgrunnar fyrir frelsi í hönnun véla án takmarkana frá stöðluðum grunnum af föstum stærðum. Forsmíðaðar holur og viðmiðunarfletir draga úr samsetningarvinnu á staðnum og flýta fyrir gangsetningu búnaðar. Í bland við sérsniðna þyngdarpunkt og burðarvirkishönnun bæta lág hitauppstreymisaflögun og miklir dempunareiginleikar granítsins heildar nákvæmni kraftmikils til muna og draga úr kvörðunar- og viðhaldskostnaði síðar. Sérstaklega fyrir óstaðlaðan nákvæman CNC-búnað eru hentug staðlaðar undirlagsplötur sjaldgæfar. Sérsniðnir granítgrunnar þjóna sem besta lausnin og hjálpa framleiðendum að þróa aðgreindar, nákvæmar CNC-vörur og byggja upp samkeppnishæfni fyrir háþróaða markaði, þar á meðal hálfleiðara, ljósfræði, nýja orku og nákvæmnismót.
Niðurstaða
Staðlaðir undirstöður henta fyrir almennar notkunarmöguleika, en hágæða nákvæmni CNC búnaður hefur oft einstakar kröfur um uppbyggingu og samsetningu. Sérsniðnir CNC granít undirstöður frá ZHHIMG nota teiknisamvinnu og samþætta vinnslu með forvinnsluðum viðmótum til að passa við uppsetningarkröfur ýmissa nákvæmra CNC búnaðar. Þeir samþætta kosti granítsins um stöðugleika og titringsdeyfingu í upprunalegu hönnun vélarinnar, sem hjálpar nákvæmum CNC búnaði að ná framúrskarandi viðmiðunarnákvæmni og langtíma rekstrarstöðugleika.
Birtingartími: 18. september 2026