
Í iðnaði nákvæmnibúnaðar einbeita flestir sér að lokaflattleika fullunninna graníthluta, en þeir gleyma oft falnum þætti: leifarspennu inni í efninu. Jafnvel þótt granítvinnustykki uppfylli nákvæmnisstaðla við skoðun í verksmiðju, mun ófullnægjandi spennulosun valda smávægilegri aflögun með tímanum við langtíma notkun og sveiflur í hitastigi og raka. Upprunalegu rúmfræðilegu vikmörkin munu smám saman færast til og draga úr staðsetningarnákvæmni allrar vélarinnar. Fyrir búnað með strangar kröfur um stöðugleika eins og hálfleiðaraskoðunarkerfi, leysirvinnsluvélar og hnitamælitæki, er varla hægt að áætla tap af völdum þessarar hægfara aflögunar. Þetta skýrir hvers vegna spennulosun á öldrun er nauðsynlegt ferli til að tryggja langtíma nákvæmni stöðugleika CNC graníthluta.
Náttúrulegt granít safnar innri spennu við myndun málmgrýtis, grjótnám, skurð og grófa vinnslu. Steinhlutar geta litið nákvæmir út á yfirborðinu eftir einfalda skurð og slípun, en innri spenna helst tímabundið í jafnvægi. Þegar steinninn er festur á vélar geta ytri þættir, þar á meðal klemmukraftur samsetningar, hringlaga hitastigsbreytingar og stöðugur titringur, raskað þessu jafnvægi og valdið ósýnilegri hægfara aflögun. Margir lágvöruframleiðendur sleppa öldrunarferlum og afhenda vörur aðeins eftir stutta náttúrulega geymslu. Vörur þeirra sýna góðar prófanir í fyrstu, en nákvæmnin minnkar eftir vikur eða mánuði af notkun.
ZHHIMG hefur þróað sérstakt kerfi til að draga úr spennu í CNC graníthlutum, sem er miklu meira en bara náttúruleg staðsetning. Fyrsta öldrunarferlið hefst á óunnin hlutum. Óunnir blokkir eru geymdir í hitastöðugum og titringseinangruðum lóð í langan tíma til að losa um aðalspennu sem myndast við grjótnám og sagun. Eftir grófa CNC vinnslu, rifsun og borun er framkvæmd önnur öldrun til að útrýma nýju leifarspennu sem myndast við skurð. Margar stigvaxandi öldrunarferlar losa að fullu um innri spennu og koma efninu í stöðugt jafnvægisástand áður en nákvæm slípun og lokafrágangur fer fram.
Allt öldrunarferlið fer fram í verkstæði með stýrðum hita og titringi til að lágmarka hættu á aflögun vegna spennu síðar. Eftir öldrunarmeðferð gangast graníthlutar undir nanó-nákvæma handvirka slípun og ítarlega mælifræðilega skoðun. Flatleiki, staðsetning holna og rúmfræðileg vikmörk raufa eru læst á sínum stað. Jafnvel við stöðuga notkun allt árið um kring með hitasveiflum og stöðugu álagi, halda mál vinnustykkisins og viðmiðunarfletir upprunalegri nákvæmni án smám saman aflögunar.
Í samanburði við steypujárnsbyggingar skríða málmhlutar enn við hitabreytingar, jafnvel eftir gerviöldrun. Ómeðhöndlaðir graníthlutar geta valdið aflögun. ZHHIMG graníthlutar með fullri spennulosandi öldrun forðast báða galla. Lítil þensla og mikil dempunareiginleikar efnisins, ásamt spennulosandi ferlum, veita tvöfalda ábyrgð á stöðugleika viðmiðunar. 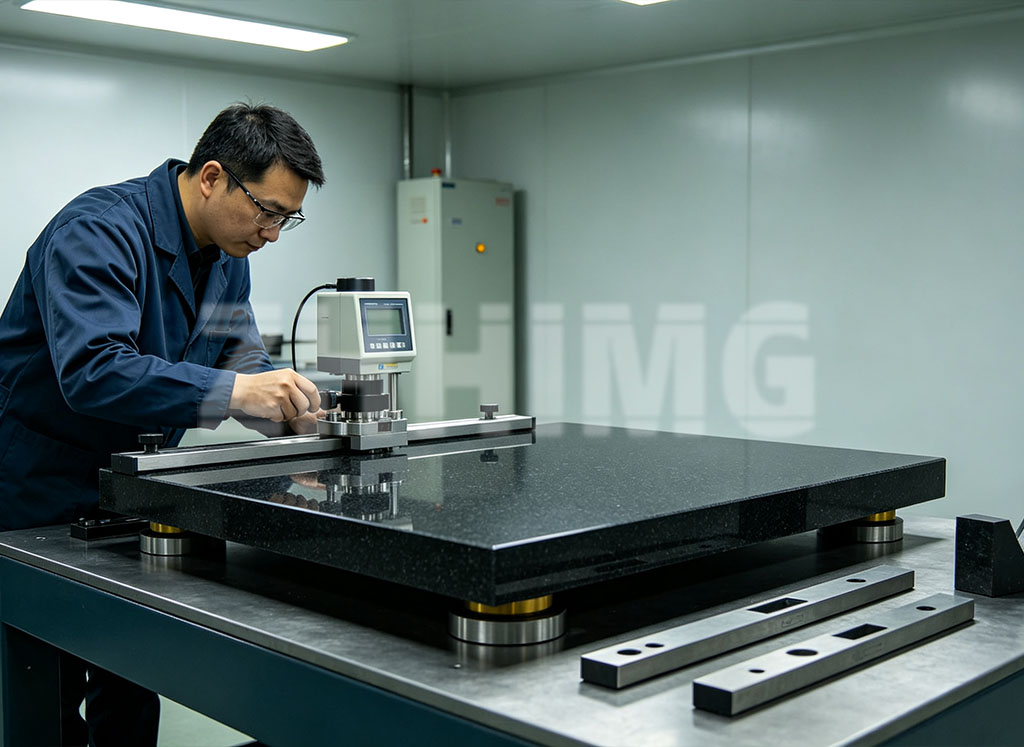
Þessir gömlu CNC graníthlutar eru mikið notaðir í línulegum mótorstigum, nákvæmum CNC vélrúmum, AOI sjónskoðunargrunnum, femtósekúndu leysibúnaðargrindum og öðrum hágæða vélum. Framleiðendur búnaðar geta dregið verulega úr kvörðunartíðni og niðurtíma og viðhaldið langtíma endurtekinni staðsetningarafköstum. Fyrir útfluttar nákvæmnisvélar og mælitæki sem keyra stöðugt, þjóna spennustöðugir granítgrunnar sem grundvallarábyrgð fyrir áreiðanlegri heildarnákvæmni.
Að lokum má segja að framúrskarandi eðliseiginleikar graníts leggi aðeins grunninn. Nægileg öldrun með spennulosun er lykillinn að því að tryggja nákvæmni. Aðeins með því að losa um leifarspennu inni í efninu fyrirfram geta CNC graníthlutar viðhaldið stöðugri nákvæmni til langs tíma og uppfyllt strangar langtímakröfur alþjóðlegra nákvæmnisbúnaðar.
Birtingartími: 21. september 2026